


Hey! Sebagai pembekal Bahagian Stamping Logam Nipis, saya telah berada dalam permainan untuk beberapa lama, dan saya tahu satu atau dua perkara tentang keperluan lenturan untuk bahagian ini. Dalam blog ini, saya akan berkongsi beberapa pandangan yang saya harap akan sangat berguna untuk anda, sama ada anda seorang pemula dalam industri atau profesional berpengalaman yang ingin meningkatkan pengetahuan anda.
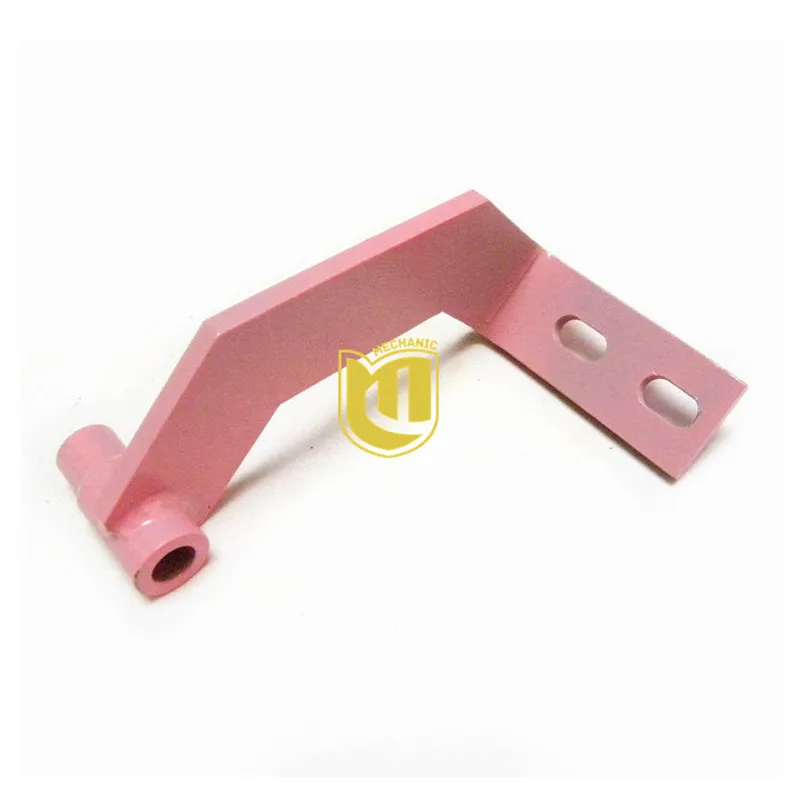
Mula-mula, mari kita bincangkan tentang bahagian pengecap logam nipis. Ini adalah komponen yang diperbuat daripada kepingan logam nipis, biasanya kurang daripada 6mm tebal. Ia digunakan dalam pelbagai industri, daripada automotif dan elektronik kepada aeroangkasa dan peranti perubatan. Anda boleh menyemak lebih lanjut tentangBahagian Setem Logam Nipisdi laman web kami.
Pertimbangan Bahan
Jenis logam yang anda gunakan memainkan peranan yang besar dalam keperluan lenturan. Logam yang berbeza mempunyai sifat yang berbeza, seperti kemuluran, kekerasan, dan keanjalan. Sebagai contoh, aluminium terkenal dengan kemulurannya yang tinggi, yang bermaksud ia boleh dibengkokkan dengan mudah tanpa retak. Sebaliknya, keluli tahan karat lebih keras dan kurang mulur, jadi ia memerlukan lebih banyak daya untuk dibengkokkan.
Apabila memilih bahan untuk bahagian pengecap logam nipis anda, anda perlu mempertimbangkan akhir - penggunaan bahagian tersebut. Jika bahagian tersebut akan mengalami banyak tekanan atau getaran, anda mungkin mahu memilih logam yang lebih tahan lama seperti titanium. Tetapi jika berat adalah kebimbangan utama, aluminium boleh menjadi pilihan yang lebih baik.
Jejari Bengkok
Jejari lentur adalah salah satu faktor yang paling kritikal dalam proses lenturan. Ia merujuk kepada jejari bahagian dalam selekoh. Jejari selekoh yang lebih kecil bermakna selekoh yang lebih tajam, manakala jejari selekoh yang lebih besar menghasilkan lengkung yang lebih beransur-ansur.
Untuk bahagian pengecapan logam nipis, jejari lentur minimum biasanya ditentukan oleh ketebalan logam dan kemulurannya. Sebagai peraturan umum, jejari lentur minimum hendaklah sekurang-kurangnya sama dengan ketebalan logam. Walau bagaimanapun, untuk lebih banyak logam mulur seperti kuprum, anda kadangkala boleh mencapai jejari lentur yang kurang daripada ketebalan logam.
Jika anda cuba membengkokkan logam dengan jejari yang terlalu kecil, ia boleh menyebabkan keretakan atau keretakan bahan. Ini bukan sahaja menjejaskan penampilan bahagian tetapi juga integriti strukturnya. Oleh itu, sentiasa pastikan untuk mengira jejari lentur yang sesuai berdasarkan bahan dan keperluan reka bentuk.
Sudut Bengkok
Sudut lentur adalah satu lagi aspek penting. Ia adalah sudut di mana logam itu dibengkokkan. Sudut lentur biasa termasuk 90 darjah, 45 darjah dan 180 darjah. Proses lenturan perlu dikawal dengan teliti untuk mencapai sudut lentur yang dikehendaki dengan tepat.
Apabila membengkokkan bahagian pengecap logam nipis, anda perlu mengambil kira springback. Springback ialah kecenderungan logam untuk kembali kepada bentuk asalnya selepas daya lentur dikeluarkan. Jumlah springback bergantung pada bahan, jejari lentur, dan sudut lentur. Untuk mengimbangi springback, anda biasanya perlu terlebih - bengkokkan logam sedikit. Sebagai contoh, jika anda mahukan bengkok 90 darjah, anda mungkin perlu membengkokkan logam ke sudut yang lebih besar sedikit, katakan 92 atau 93 darjah, supaya selepas springback, ia berakhir pada 90 darjah yang dikehendaki.
Perkakas
Perkakas yang betul adalah penting untuk berjaya membengkokkan bahagian pengecap logam nipis. Alat yang paling biasa digunakan untuk membongkok ialah brek tekan. Brek tekan datang dalam pelbagai saiz dan kapasiti, dan anda perlu memilih yang sesuai untuk ketebalan dan saiz bahagian logam anda.
Mati dan pukulan yang digunakan dalam brek tekan juga perlu dipilih dengan teliti. Die adalah bahagian bawah alat yang menyokong logam semasa lenturan, manakala penebuk adalah bahagian atas yang menggunakan daya lentur. Bentuk dan saiz dadu dan pukulan hendaklah sepadan dengan jejari dan sudut lentur yang dikehendaki.
Sebagai tambahan kepada brek tekan, terdapat juga alat khusus lain untuk membengkok, seperti bengkok seri berputar dan bengkok gulung. Pembengkok seri putar sangat bagus untuk membuat lengkungan jejari yang tepat, kecil, manakala lentur jejari digunakan untuk membuat lengkung jejari besar atau bentuk bulat.
Pertimbangan Kimpalan
Kadang-kadang, selepas dibengkokkan, bahagian pengecap logam nipis perlu dikimpal bersama. Jika anda berminatKimpalan Bahagian Logam Nipis Kecil, terdapat beberapa faktor tambahan yang perlu diingat.
Kimpalan boleh menjejaskan sifat logam berhampiran kawasan kimpalan. Haba yang dijana semasa mengimpal boleh menyebabkan logam menjadi lebih keras atau lebih rapuh, yang seterusnya boleh menjejaskan keperluan lenturan jika lenturan selanjutnya diperlukan selepas mengimpal.
Anda perlu memilih proses kimpalan yang betul untuk bahagian logam nipis. Proses seperti kimpalan TIG (Tungsten Inert Gas) dan kimpalan laser selalunya diutamakan untuk logam nipis kerana ia menghasilkan kurang haba dan boleh dikawal dengan lebih tepat berbanding kaedah kimpalan lain.
Kemasan Permukaan
Kemasan permukaan bahagian pengecapan logam nipis juga boleh memberi kesan kepada proses lenturan. Permukaan yang kasar boleh menyebabkan geseran semasa membongkok, yang boleh menyebabkan logam tercalar atau rosak. Sebaliknya, permukaan licin membolehkan lenturan yang lebih mudah dan boleh menghasilkan produk akhir yang kelihatan lebih baik.
Sebelum membongkok, anda mungkin ingin mempertimbangkan untuk menggunakan pelincir pada permukaan logam. Pelincir boleh mengurangkan geseran dan mengelakkan kerosakan pada logam. Terdapat pelbagai jenis pelincir yang tersedia, seperti pelincir berasaskan minyak dan berasaskan air. Anda perlu memilih yang serasi dengan logam dan proses lenturan.
Toleransi
Toleransi ialah variasi yang dibenarkan dalam dimensi bahagian yang bengkok. Dalam pembuatan bahagian pengecap logam nipis, toleransi yang ketat sering diperlukan, terutamanya untuk bahagian yang perlu sesuai dengan tepat dengan komponen lain.
Apabila menetapkan toleransi untuk lenturan, anda perlu mempertimbangkan faktor yang telah kami bincangkan sebelum ini, seperti springback, sifat bahan dan ketepatan alatan. Jika toleransi terlalu ketat, ia boleh menjadi sukar dan mahal untuk mencapainya. Sebaliknya, jika toleransi terlalu longgar, bahagian mungkin tidak berfungsi dengan baik.
Kawalan Kualiti
Kawalan kualiti adalah penting sepanjang proses lenturan. Anda perlu memeriksa bahagian pada pelbagai peringkat untuk memastikan ia memenuhi keperluan reka bentuk. Pemeriksaan visual boleh digunakan untuk memeriksa kecacatan yang jelas seperti retak, calar atau sudut lentur yang salah.
Selain pemeriksaan visual, anda juga boleh menggunakan alat pengukur seperti angkup, mikrometer dan tolok sudut untuk mengukur dimensi dan sudut bahagian yang bengkok dengan tepat. Jika sebarang kecacatan ditemui, anda perlu mengambil tindakan pembetulan, seperti melaraskan perkakas atau parameter lenturan.
Kesimpulan
Kesimpulannya, keperluan lenturan untuk bahagian pengecap logam nipis dipengaruhi oleh pelbagai faktor, termasuk bahan, jejari lentur, sudut lentur, perkakas, kimpalan, kemasan permukaan, toleransi, dan kawalan kualiti. Dengan memahami faktor-faktor ini dan mengawal proses lenturan dengan teliti, anda boleh menghasilkan bahagian pengecap logam nipis berkualiti tinggi yang memenuhi keperluan pelanggan anda.
Jika anda berada di pasaran untuk bahagian pengecap logam nipis atau mempunyai sebarang soalan tentang proses lenturan, saya ingin mendengar daripada anda. Hubungi kami dan kami boleh memulakan perbualan tentang keperluan khusus anda. Kami di sini untuk membantu anda mendapatkan bahagian yang terbaik - berkualiti untuk projek anda.

Rujukan
- Buku Panduan ASM Jilid 14B: Kerja Logam - Pembentukan Lembaran
- Buku Panduan Jurutera Alat dan Pembuatan, Jilid II: Membentuk